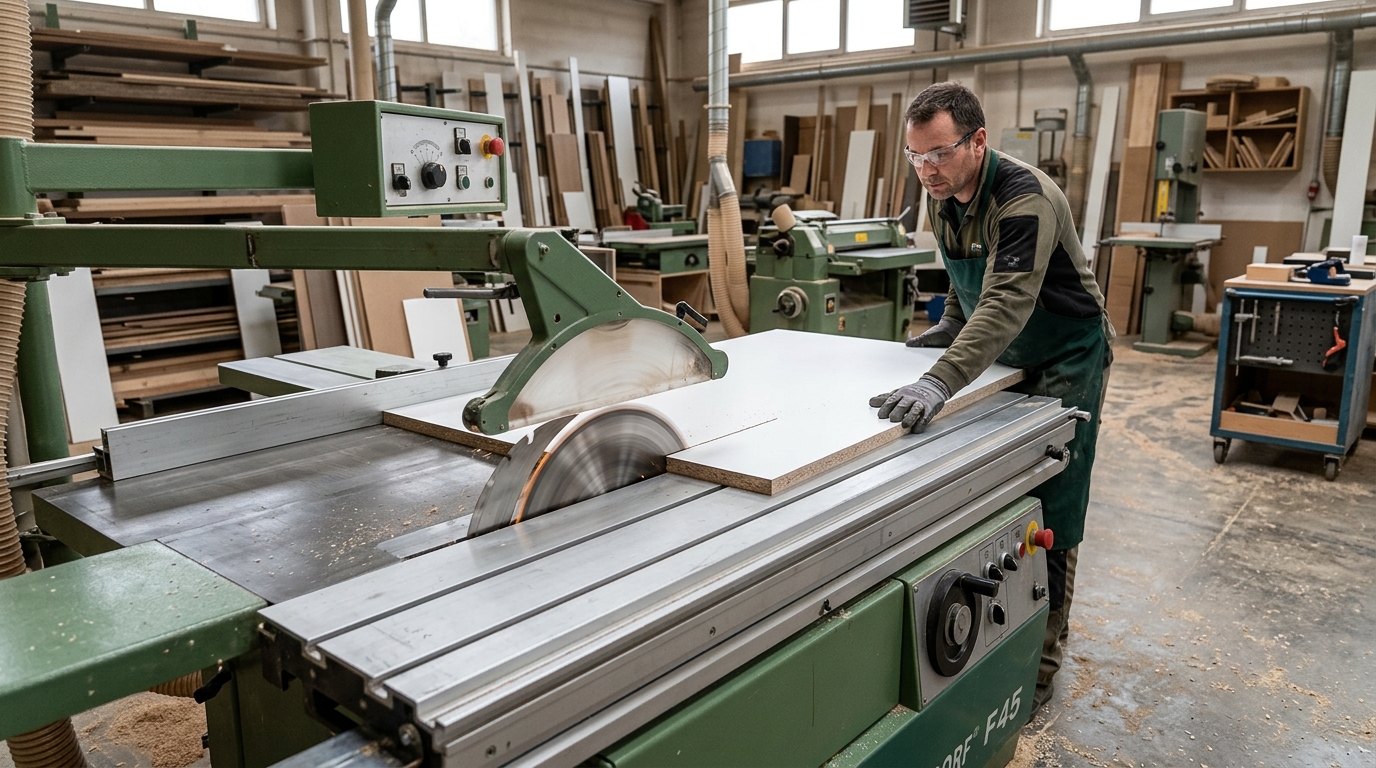
Obrada pločastih materijala u savremenom drvoprerađivačkom zanatu i industriji predstavlja delikatnu ravnotežu između inženjerske preciznosti i materijalne fizike. Kada se nađete pred tablom sirove iverice, medijapana (MDF), šperploče ili kompakt ploče, svaki milimetar odstupanja može značiti razliku između vrhunskog komada nameštaja i neupotrebljivog otpada. Pravolinijsko sečenje, iako na prvi pogled deluje kao jednostavna mehanička radnja, u svojoj suštini krije složene procese kinematike alata, termodinamike trenja i optičke kalibracije.
Tokom pripreme materijala, izuzetno je važno voditi računa o uslovima skladištenja. Optimalna vlažnost drveta i pločastih derivata za enterijer mora se kretati u opsegu od 8% do 12%. Ukoliko je vlažnost viša, materijal ima tendenciju da se vitoperi nakon sečenja, dok previše suvi materijali postaju krti i skoni pucanju pod pritiskom reznog alata. Takođe, moderne stolarske radionice se oslanjaju na visokokvalitetne sisteme za spajanje i kantovanje nakon sečenja, gde se koriste različite vrste lepkova – od standardnih PVAC disperzionih lepkova, preko vodootpornih poliuretanskih (PU) lepkova, pa sve do termolabilnih hot-melt lepkova i modernih PUR lepkova na bazi reaktivnih smola koji garantuju nevidljiv i apsolutno vodootporan spoj.
„Dobar stolar meri četiri puta, seče jednom, a vrhunski stolar poznaje dušu materijala koji seče.“ — Stara zanatska maksima
Istorijski razvoj i evolucija tehnologije sečenja
Nekada davno, pre pojave savremenih mašina, krojenje drvenih tabli obavljalo se ručnim testerama uz pomoć drvenih vođica i čeličnih lenjira. To je bio dugotrajan, fizički iscrpljujući proces gde je tolerancija greške često merena u milimetrima, što se kasnije nadoknađivalo gleletom i masivnim kantovanjem. Ručni alati zahtevali su izuzetnu fizičku spremnost i zanatsku umešnost majstora, jer je svaka nepravilnost u pritisku ruke značila devijaciju putanje testere.
Pojavom prvih motornih testera i stabilnih radnih stolova sredinom 20. veka započela je industrijska revolucija u obradi ploča. Razvojem lameliranih i furniranih materijala javila se potreba za čistijim rezom bez kidanja površinskog sloja, što je dovelo do izuma predrezivača i specijalnih geometrija zuba sa promenljivim nagibom. Danas, u eri digitalizacije, ručne metode su uglavnom rezervisane za terenske popravke, dok se u proizvodnim pogonima koriste kompjuterski vođeni sistemi visoke efikasnosti. Tehnologija je evoluirala od jednostavnih mehaničkih stolova do naprednih CNC obradnih centara sa integrisanim sistemima za automatsko pozicioniranje, optimizaciju otpada i bezkontaktno lasersko merenje dimenzija.
Anatomija modernih pločastih materijala
Pre nego što se upustimo u tehniku samog sečenja, neophodno je razumjeti strukturu materijala sa kojima radimo. Različiti pločasti materijali zahtijevaju potpuno drugačije pristupe obradi i specifične klase otpornosti materijala:
- Iverica (PB - Particle Board): Sastoji se od presovanih drvenih opiljaka vezanih smolom. Veoma abrazivna zbog prisustva lepkova i sitnih nečistoća u sirovini, što brzo tupi zube testere. Klasifikuje se prema standardima otpornosti na vlagu (npr. P3 i P5 ploče za vlažne uslove).
- Medijapan (MDF - Medium Density Fiberboard): Vlaknasta ploča srednje gustine. Homogena struktura omogućava izuzetno čiste rezove i glatke ivice, ali zahteva oštre alate zbog prašine visoke gustine koju proizvodi. Često se koristi za duborez i profilisanje ivica.
- Šperploča (Plywood): Unakrsno lepljeni furniri. Različiti pravci vlakana u slojevima mogu izazvati vibracije pri sečenju, pa je izbor zuba sa izbalansiranom geometrijom ključan. Visokokvalitetne brezine šperploče zahtevaju oštre alate sa karbidnim vrhovima (HW).
- Kompakt ploče i HPL elementi: Visokopritisni laminati izuzetne čvrstoće i gustine. Zbog svojih mehaničkih svojstava i otpornosti na udarce i vlagu, ovi materijali zahtevaju specijalne dijamantske (PCD) alate i smanjenu brzinu posmaka kako bi se izbeglo trenje i pregrevanje.
Tehnologije i alati za pravolinijsko sečenje
Izbor prave mašine zavisi od obima proizvodnje, raspoloživog prostora i zahtevanog nivoa tolerancije. U savremenom zanatstvu koriste se tri osnovne kategorije alata i mašina:
1. Ručni cirkulari sa vođicama (šinama)
Ovaj pristup je revolucionisao terenski rad. Aluminijumska šina sa gumiranim rubom koji se samoseče pri prvom prolazu pruža savršeno ravnu liniju. Uz odgovarajući usisivač i uranjajući cirkular, dobijaju se ivice koje po kvalitetu ne zaostaju mnogo za stacionarnim mašinama. Ovi alati obično poseduju elektronsku regulaciju broja obrtaja, što omogućava prilagođavanje brzine sečenja različitim materijalima (puna drva, iverica, akrili ili aluminijumski profili).
2. Formatne testere (Sliding table saws)
Osnova svakog ozbiljnog stolarskog pogona. Klizna stola visoke preciznosti nosi tablu materijala dok prolazi pored glavnog lista testere i predrezivača. Podešavanje uglova i visine reza vrši se sa mikrometarskom tačnošću. Kod profesionalnih formatnih testera, masivno liveno gvozdeno postolje apsorbuje sve vibracije, dok paralelni lenjir sa finim podešavanjem omogućava ponovljivost dimenzija sa tolerancijom manjom od 0.1 milimetra.
3. Horizontalni i vertikalni krojači pločastih materijala
Za industrijske pogone sa velikoserijskom proizvodnjom, horizontalni krojači (tzv. "gajateri") sa pneumatskim držačima i optimizacionim softverom predstavljaju zlatni standard. Vertikalni krojači štede prostor u radionici omogućavajući vertikalno pozicioniranje tabli, čime se značajno smanjuje potreban radni prostor za manipulaciju velikim tablama dimenzija 2800x2070 mm ili većim.
Kada sečete materijale sa visokim sjajem (High Gloss), obavezno koristite listove testere sa manjim uglom napada (tzv. negative hook angle) kako biste sprečili pucanje akrilnog ili folijarnog sloja na gornjoj površini.
Ključni faktori za savršeno precizan rez
Da bi pravolinijsko sečenje dalo besprekorne rezultate, potrebno je uskladiti nekoliko kritičnih parametara koji direktno utiču na kvalitet obrade:
- Geometrija i broj zuba testere: Standardni profil zuba je ravno-kosi (ATB - Alternate Top Bevel), dok se za ivericu često koriste i kombinovani zubi (TCG - Triple Chip Grind) koji kombinuju ravni i trapezoidni zub radi ravnomernijeg trošenja i čistijeg reza.
- Brzina rotacije (RPM) i brzina pomaka (Feed rate): Prebrzo guranje materijala izaziva kidanje ivice, dok presporo guranje dovodi do pregrevanja zuba, topljenja melamina i "paljenja" drveta. Optimalna obodna brzina lista testere obično se kreće između 60 i 80 metara u sekundi.
- Stanje predrezivača: Predrezivač se rotira u suprotnom smeru od glavnog lista i zaseca donji sloj laminata u širini koja je za 0.1 do 0.2 mm šira od glavne testere, čime se eliminiše svako krzanje. Kod konusnih predrezivača, podešavanje širine vrši se aksijalnim pomeranjem pomoću podloški (distancera) visoke preciznosti.
Ukoliko Vam je potreban pouzdan partner za opremanje radionice, na tržištu se mogu naći vrhunski alati i mašine koji prate najstrože evropske standarde bezbednosti i preciznosti. Takođe, neophodno je obezbediti stabilan pritisak vazduha kroz pouzdane kompresori sisteme koji pokreću pneumatske stezače i sisteme za automatsko čišćenje radne zone1.
Uporedna analiza mašina za sečenje pločastih materijala
| Tip mašine | Preciznost | Brzina obrade | Pogodno za serije | Zahtevani prostor |
|---|---|---|---|---|
| Ručni cirkular sa šinom | Visoka ($\pm 0.5$ mm) | Mala do srednja | Pojedinačni komadi | Minimalan |
| Formatna testera | Veoma visoka ($\pm 0.2$ mm) | Srednja | Srednje serije | Srednji |
| Horizontalni krojač | Izuzetna ($\pm 0.05$ mm) | Visoka | Velike serije | Veliki industrijski |
Redovno čišćenje smole i praonja zuba testere posebnim hemijskim sredstvima produžava radni vek alata i do 40%. Tup alat stvara trenje, greje se i krivi pod opterećenjem, što direktno narušava pravolinijsku putanju reza.
Ergonomija, bezbednost i ekologija u procesu sečenja
Sečenje pločastih materijala generiše ogromne količine fine prašine koja sadrži sitne čestice drveta i sintetičkih smola (formaldehid). Zbog toga je integracija sa efikasnim sistemima za odsisavanje obavezna zakonska i zdravstvena norma. Protok vazduha na usisnim priključcima mašina mora biti projektovan u skladu sa strogi ekološkim standardima, osiguravajući minimalnu brzinu strujanja vazduha od 20 m/s unutar cevovoda kako bi se sprečilo taloženje prašine.
Radno mesto mora biti opremljeno odgovarajućom ličnom zaštitnom opremom: naočarima otpornim na udarce, respiratorima klase P2 ili P3, kao i zaštitom za sluh zbog visokog nivoa buke koju generišu testere pri radu na preko 4000 obrtaja u minuti. Ekološki aspekt se ogleda i u optimizaciji sirovina. Korišćenjem specijalnih softvera za raspored sečenja (nesting), procenat otpada se može svesti na ispod 5%, što direktno utiče na očuvanje resursa i ekonomsku profitabilnost radionice, dok se preostali drveni otpad uspešno reciklira u proizvodnji peleta i briketa.
Zaključak
Pravolinijsko sečenje pločastih materijala je mnogo više od grubog deljenja velikih tabli na manje komade. To je temelj na kojem počiva celokupna estetika i funkcionalnost kasnijeg sklapanja namještaja. Ulaganjem u kvalitetne alate, redovnim održavanjem mašina i poštovanjem strogih tehničkih protokola, stolari i industrijski proizvođači obezbeđuju trajnost svojih proizvoda i prepoznatljiv kvalitet na tržištu.
Reference i napomene
Pneumatski sistemi imaju ključnu ulogu u modernim obradnim centrima jer obezbeđuju konstantnu silu pritiska koja sprečava pomeranje ploče tokom prolaza reznog alata.
↩
Najčešća pitanja i odgovori
Koja je minimalna debljina sečiva za kvalitetno sečenje iverice?
Standardna debljina primarnog lista testere kreće se između 3.2 mm i 4.2 mm, dok se za predrezivače koriste setovi širine od 2.8 mm do 3.6 mm radi sprečavanja listanja laminata.
Kako sprečiti pojavu krzanja gornjeg sloja laminata?
Krzanje se sprečava upotrebom predrezivača, izboru testera sa velikim brojem zuba (značajno preko 60 za ploču od 2800 mm) i održavanjem optimalne brzine pomeranja materijala.
Da li je ručni cirkular precizan kao horizontalni formatizer?
Iako ručni cirkular uz vođicu (šinu) može postići visoku preciznost za terenske radove, on ne može parirati stabilnosti, masi i automatizaciji industrijskog horizontalnog formatizera.
Koliko često treba oštriti testere za pločaste materijale?
Učestalost oštrenja zavisi od vrste materijala (iverica drži tupu testeru brže zbog lepka nego puno drvo), ali generalno pravilo je oštrenje nakon 150 do 200 metara dužnih sečenja.
Za šta služe kompresori u linijama za sečenje?
Kompresori obezbeđuju pneumatsko stezanje materijala na radnom stočiću, čišćenje optičkih senzora i automatsko izbacivanje otpada u sistemu za otprašivanje.